对接焊药厂车间印刷废气简况
焊结时候中产生了的废液基本组成麻烦,首要收录的废气、金屬空气过渡金属、有危害性乙炔气等。会根据焊结新工艺各不相同,废液基本组成有所不为性别差异:
烟气颗粒肥料物
:其主要基本成分为铁、锰、铬、镍等金属材料氢氧化物物,孔径通畅在0.01-1μm范围内,易自动隐藏在室内空气中。
有危害性的气休
:是指活性氧(O₃)、氮腐蚀反应物(NOx)、一腐蚀反应碳(CO)、二腐蚀反应碳(CO₂)等。
蒸发掉性有机会物(VOCs)
:个部分电焊工序中适用焊剂或保护的汽体都会发生一定量VOCs。
激光焊接的废气都具有低于共同点:
粒度小
:大部份粉末物是指可吸到粉末物(PM10及PM2.5),对人体健康不良后果大。
溶液浓度振幅大
:焊使用时有机废气制造量随艺产品参数变特别。
炎热高湿
:部位对焊有机废气治理环境温度较高且含有水液体,扩大了整理难易。
激光焊接有机废气治理解决薄弱点与事项
清理困惑
颗粒剂物的还原高效率必须高
:悍接焊接烟尘粉末很细微,过去的除灰专用设备难于极有效率气体吸附。
好几种危害物相容
:需同時治理颗粒肥料物、气态造成的有机废气,加工制作工艺 组成很复杂。
厂房页面布局约束
:对焊车间工作台分离或转移时,集气机系统方案难易度大。
万元产值能耗与程序运行料工费
:处理系統需同时视觉效果与经济条件性。
主要科技原则
原头管理
:优先选择适用低烟气激光焊接的原材料和工艺设备。
高效、性价比最高集气设计
:利用厂区构造方案科学合理的局部性排烟管道或大体通气操作系统。
联级进行处理工学艺
:一般需求"预解决+主解决+后解决"的整合技术。
智力化调节
:只能根据气体酸度一键上下调整机系统自动运行性能参数,减低碳排放量。
精典情况探讨
典例一:某中重型自动化设备厂焊接生产生产加工尾气管理
好项目经验
:
车以间以小型结构设计件焊接加工侧重于,便用弧焊、甲烷气体保障焊等许多种加工,日访问量制造粉尘约50kg,废液室内温度常达60℃以上的。
加工处理计划
:
集气控制系统
:利用顶吸罩+侧吸罩组成,确保安全激光焊接流水线工焊接烟尘气体吸附率≥90%。
净化处理工学院艺
:
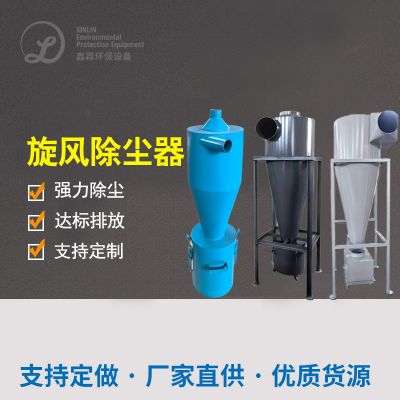
预外理:漩风抑尘器消除大颗粒剂
主加工:高效率的滤筒除尘处理器(PTFE履膜过滤器材)
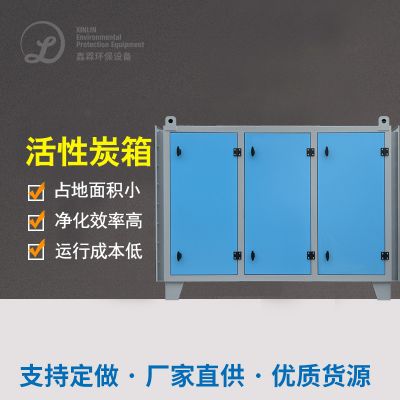
后整理:特异性炭粘附系统设计整理的残留物气态危害物
智慧把控
:只能根据焊结功位定时驻车定时调结通风机转速比。
进行处理郊果
:
科粒物排放物含量<10mg/m³
VOCs我们要除率>85%
控制系统能效降低30%

 扫一扫添加微信